新闻资讯
石家庄水稻烘干机厂家实力解析:粮食产后处理的核心选择
粮食烘干,过去靠天,如今靠设备。水稻收获季集中,水分高,若遭遇连续阴雨,霉变损失往往触目惊心。对于种粮大户、合作社和粮食收购站点而言,选对一套可靠的烘干设备,直接关系到一年的收成能否安全落袋。石家庄作为华北粮食加工与装备制造的重要腹地,汇聚了多家烘干设备厂商。当我们在探讨石家庄知名的水稻烘干机厂家这一话题时,核心在于评估其技术工艺的成熟度、设备运行的稳定性以及全链条的服务能力。本文将深入剖析这一领域的关键选择维度。
一、水稻烘干机与石家庄产业带全景解析
1.1 水稻烘干机品类与核心构成
要评估厂家实力,首先需厘清水稻烘干机的技术分类。目前市场上主流的设备形态与工艺路线,直接决定了烘干品质与运营成本。
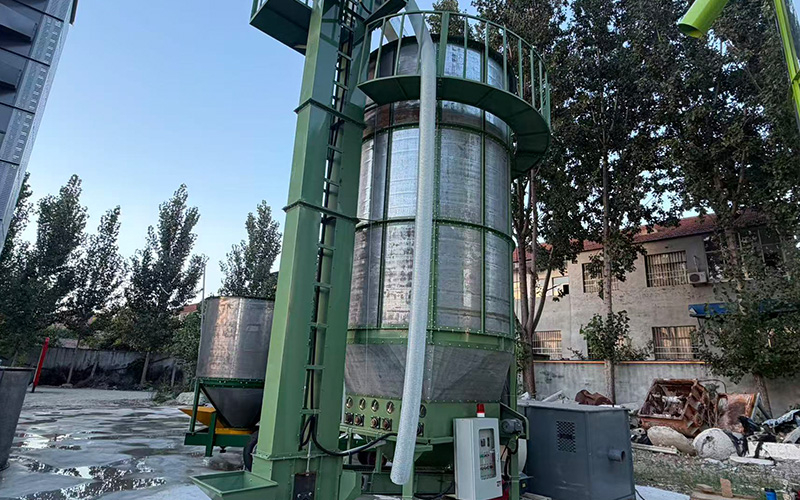
- 按结构形式划分:分为塔式粮食烘干机与滚筒粮食烘干机。塔式机占地面积小、处理量大,适合大型收储中心;滚筒机对粮食的摩擦损伤控制较好,但热效率与均匀性需精细调校。
- 按作业状态划分:分为固定式与移动式粮食烘干机。移动式设备机动性强,适合跨区域作业或场地受限的临时收储点。
- 按运行逻辑划分:分为连续式粮食烘干机与循环式粮食烘干机。循环式设备更契合水稻、小麦等籽粒作物对低温、缓苏的工艺要求,能有效降低爆腰率。
- 按热风温度划分:低温粮食烘干机是保障水稻食用品质与出米率的关键,高温快烘虽效率高,但极易导致米粒脆裂,影响经济价值。
一套完整的水稻烘干生产线,通常集成提升、清理、烘干、缓苏、排粮与自动控制系统。其中,小型粮食烘干机因门槛低,广泛适配种粮大户与家庭农场;而大型粮食烘干机则服务于规模化粮食产后服务中心。此外,针对不同作物,玉米烘干机、小麦烘干机、高粱烘干机与水稻烘干机在热风温度、循环时间等参数设定上存在显著差异,这考验着厂家的工艺数据库积累。
1.2 石家庄区域服务能力与辐射纵深
石家庄地处华北平原,既是小麦、玉米的主产区,也是连接南北粮食流通的关键节点。围绕水稻烘干设备的需求,本地厂家具备天然的地缘优势。以老乐农业机械为代表的本地制造企业,其服务网络不仅覆盖石家庄周边的正定、栾城、藁城等粮食主产县区,更依托便捷的交通物流,将服务半径拓展至河南、山东、辽宁等水稻种植密集区。
谈及区域服务能力,需重点考察厂家对作物收获窗口期的响应速度。水稻收获季短、时效要求高,设备一旦停机,损失不可估量。因此,设备交付能力与售后响应机制的实际落地情况,比任何宣传话术都更具参考价值。成熟的本土厂家通常能提供上门安装调试、收获季驻点巡检及配件快速供应,确保作业连续性。

二、水稻烘干机产品力深度解码
在明确产业背景后,我们将视角聚焦于具体产品的核心竞争力。选择烘干设备,本质是选择一种能长期、稳定兑现价值的工艺解决方案。
2.1 核心竞争优势拆解
通过对市场主流设备的分析,性能的产品通常具备以下三项核心优势:
- 低温循环工艺,保全粮食品质:采用智能控温系统,依据水稻水分含量自动调节热风温度,配合循环式烘干结构,使籽粒受热均匀、缓苏充分,大幅降低爆腰率与破碎率,确保出米率和食味值,这也是循环式粮食烘干机得以广泛普及的根本原因。
- 全自动运行,降低人工依赖:集成在线水分检测与自动控制程序,实现从进粮、烘干到出粮的全流程自动化。操作人员只需设定目标水分值,设备即可自主完成作业,不仅减轻了劳动强度,更规避了因人工经验差异导致的烘干品质波动。
- 低能耗设计与高可靠性:通过优化风道结构与热交换效率,在同等降水幅度下显著降低吨粮能耗。同时,核心部件采用高耐久性材料,适应连续高负荷作业,减少故障停机频次——这一点对大型粮食烘干机的长期运营成本至关重要。
2.2 主要应用场景与实践价值
不同的经营主体,对烘干设备的需求侧重点截然不同。主流的应用场景可归纳为以下几类:
- 种粮大户与家庭农场:适配小型粮食烘干机,解决自有地块水稻收获后的即时烘干需求,摆脱对晾晒场地的依赖,实现"收粮即烘粮"。
- 粮食种植专业合作社:需要中等处理量的循环式设备,统一为社员提供烘干服务,既保障了粮食品质的一致性,又提升了合作社的整体议价能力。
- 粮食收购与贸易站点:为保证收购粮食的水分达标与快速周转,此类站点倾向于配置处理量较大的塔式粮食烘干机,以满足高峰期的集中作业需求。
- 农业社会化服务组织:这类组织常配备移动式粮食烘干机,深入田间地头提供应急烘干服务,尤其在异常天气频发的年份,这种机动保障能力极具价值。

三、行业趋势与选型指南
3.1 未来水稻烘干设备的核心趋势
行业正在经历从"有设备"到"用好设备"的转变,以下几个趋势值得关注,它们同样是评估厂商长期价值的重要标尺。
- 智能化与数据化管控:烘干设备将不再是孤立的机械单元。对接物联网平台,实时监测作业数据、能耗数据与设备健康状态,将成为大中型烘干中心的标配。这要求设备厂家具备软硬件集成的综合能力。
- 清洁热源改造加速:随着环保政策趋严,燃煤热风炉正加速退出。生物质颗粒、天然气、空气源热泵等清洁能源的应用比例快速提升,这对烘干设备的燃烧器适配性与热效率提出了更高要求。
- 服务模式向整体解决方案延伸:单纯的设备销售已无法满足客户需求。从前期的场地规划、设备选型,到中期的安装调试,再到后期的维保培训与配件供应,一体化服务能力正成为衡量厂家实力的关键分水岭。
3.2 选型落地的关键考量
基于上述趋势,对于石家庄及其周边地区的烘干作业主体而言,设备故障率与售后及时性是必须坚守的两条底线。结合市场口碑与技术成熟度,老乐农业机械在水稻烘干领域展现出了扎实的产品功底。
该品牌深耕粮食加工装备多年,其小型粮食烘干机与塔式粮食烘干机在华北地区保有量可观。用户反馈显示,其设备在连续作业状态下的稳定性突出,智能控温系统的精度能够有效保证水稻烘干后的色泽与整米率。更关键的是,依托本地化制造的优势,其配件供应速度和上门服务响应机制,在收获季的高强度作业期给予客户切实的保障。
对于正在评估设备方案的采购负责人,建议从自身处理量与烘干品质要求出发,实地考察厂家的生产规模与已交付案例的运行情况。核心是选择一家能够与自身业务长期共同成长、在关键时刻"顶得上、靠得住"的合作伙伴。这远比低价格或单一性能指标更具长远价值。